Что включает калибровка пятиосевого станка?
Калибровка пятиосевого станка представляет собой комплекс измерительных и настроечных работ, направленных на восстановление согласованности линейных и поворотных осей, а также на подтверждение точности обработки. Сервисный инженер сначала изучает техническую документацию, конфигурацию ЧПУ, сведения о предыдущем обслуживании и симптомы, замеченные оператором. Затем проводится проверка направляющих и приводов, диагностика сервосистемы, проверка энкодеров и датчиков, анализ аварийных сообщений и ошибок системы ЧПУ. При необходимости специалисты проверяют состояние кабелей, разъемов, тормозов поворотных осей и узлов фиксации.
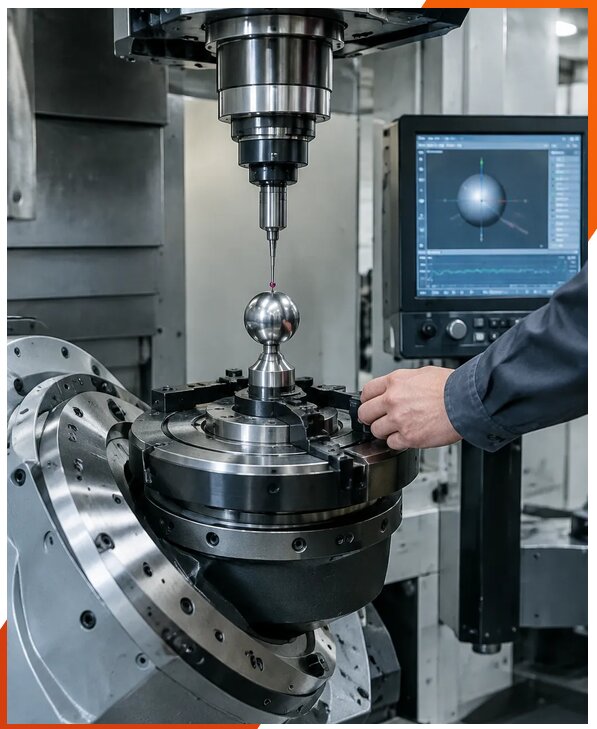
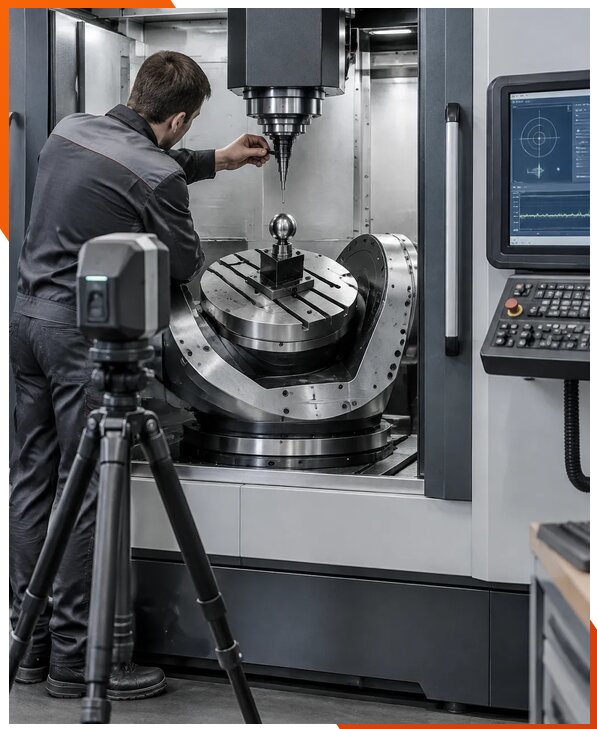
Основная часть процедуры включает контроль геометрии станка, измерение взаимного положения осей и оценку кинематической цепи пятиосевой системы. Для измерений применяются подходящие поверенные средства контроля, а методика выбирается с учетом конструкции станка и требований изготовителя. По результатам калибровки выполняется настройка параметров и компенсация погрешностей, если это допустимо технической документацией и состоянием оборудования. После внесения корректировок проводится повторный контроль, чтобы убедиться, что изменения улучшили точность и не вызвали отклонений в других режимах.
Работы завершаются оформлением карты точности станка, измерительного протокола и технического заключения с описанием выявленных отклонений, выполненных регулировок и рекомендаций по дальнейшей эксплуатации. По итогам заказчик получает не только числовые результаты измерений, но и понятную картину технического состояния оборудования, включая оценку остаточного ресурса отдельных узлов. Калибровку можно провести в Москве на площадке заказчика, предварительно согласовав доступ к станку, подготовку рабочей зоны и условия безопасного выполнения измерений.
Как определяют необходимость калибровки пятиосевого оборудования?
Необходимость калибровки оценивают по фактической точности станка, характеру производственных дефектов и истории эксплуатации. Поводом для проверки могут стать расхождения размеров на контрольных поверхностях, следы ступенчатости после обработки сложных контуров, ухудшение качества сопряжений, нестабильное положение инструмента при одновременном движении осей или повторяющиеся отклонения на деталях из одной партии. Отдельное внимание требуется после перемещения оборудования, длительного простоя, технического обслуживания приводов, замены энкодера, ремонта поворотного стола или вмешательства в параметры ЧПУ.
Сервисный инженер сопоставляет жалобы оператора с диагностическими данными и выполняет проверку после ремонта, если ранее менялись узлы, влияющие на позиционирование. При аварийной ситуации проводят проверку после столкновения: оценивают возможное смещение инструмента, повреждение оснастки, состояние направляющих, креплений и кинематических соединений. Важно не ограничиваться сбросом аварийного сообщения: анализ аварийных сообщений помогает установить последовательность событий, а диагностика под нагрузкой позволяет увидеть отклонения, которые не проявляются при холостых перемещениях.
Если станок выпускает годные детали, это не всегда означает, что его точность полностью соответствует требованиям процесса. Для объективного решения выполняют контроль геометрии, проверку повторяемости позиционирования и обработку контрольной детали по согласованной программе. Результаты сопоставляют с допусками чертежа и технологическими требованиями. По итогам измерений заказчик получает карту точности станка и рекомендации: достаточно ли планового контроля, требуется ли настройка осей или необходим ремонт конкретного узла. Работы выполняются в Московской области, а состав и объем диагностики заранее связывают с конструкцией оборудования, доступностью документации и характером обнаруженных отклонений.
Какие параметры пятиосевого станка проверяют во время калибровки?
Перечень измеряемых параметров зависит от компоновки станка, модели системы ЧПУ, типа поворотных осей и требований к выпускаемым деталям. В первую очередь проверяют геометрические взаимосвязи между линейными осями и вращательными координатами: положение центров вращения, ориентацию осей поворота, прямолинейность и перпендикулярность перемещений, а также точность позиционирования в рабочем диапазоне. Для станков с поворотным столом или наклонной шпиндельной головкой методика должна учитывать фактическую кинематику конкретной конфигурации, а не только паспортные значения отдельных осей.
Кроме геометрии, оценивают работу приводов и сервосистемы, повторяемость подхода к заданной координате, стабильность перемещения и корректность обратной связи. При наличии соответствующих признаков проводят проверку энкодеров и датчиков, анализируют ошибки системы ЧПУ, состояние референсных положений, компенсационные таблицы и параметры, которые могут влиять на точность. Проверка направляющих помогает выявить признаки износа или неравномерного движения, но сама по себе не заменяет измерение геометрии и проверку кинематической цепи. Если выявлены отклонения, инженер определяет, связаны ли они с настройками, износом механики, приводом или нарушением фиксации узла.
По итогам формируется карта точности станка с измеренными значениями и указанием условий контроля. При необходимости выполняется калибровка осей и компенсация погрешностей в пределах, разрешенных изготовителем оборудования. Все изменения фиксируются в измерительном протоколе, чтобы их можно было сопоставить с результатами последующих проверок. В Москву специалисты приезжают для проведения измерений непосредственно на производственной площадке, если состояние станка, условия доступа и наличие необходимых средств контроля позволяют выполнить процедуру без демонтажа оборудования.
Как проверяют точность после настройки и оценивают результат калибровки?
После настройки результат нельзя оценивать только по исчезновению аварийных сообщений или по перемещению осей без нагрузки. Сначала сервисный инженер повторяет измерения по тем же контрольным точкам и методике, которые применялись до корректировки. Это позволяет сравнить исходные и итоговые значения, проверить влияние выполненной настройки и подтвердить, что после калибровки не появились дополнительные отклонения. Если процедура затрагивала параметры кинематики, отдельно проверяют согласованность линейных и поворотных перемещений в характерных положениях рабочего пространства.
Затем выполняется проверка повторяемости и стабильности позиционирования, а при необходимости проводится диагностика под нагрузкой. Для подтверждения результата может быть изготовлена контрольная деталь: ее геометрию измеряют и сопоставляют с чертежом, технологическими допусками и требованиями заказчика. Такой тест помогает оценить станок в условиях, близких к реальной обработке, однако его результат зависит также от инструмента, оснастки, материала, режимов резания и состояния заготовки. Поэтому оценка строится на совокупности измерений, а не на одном пробном изделии.
В документах фиксируют исходные отклонения, выполненные регулировки, итоговые результаты и ограничения примененной методики. Заказчик получает измерительный протокол, техническое заключение и рекомендации по контрольным измерениям, обслуживанию и дальнейшей эксплуатации. Если причиной отклонений оказался изношенный или поврежденный узел, одной настройки может быть недостаточно: в таком случае указывают необходимый ремонт и порядок повторной проверки. Компания ЮнионикРу работает с 2015 года. При заказе услуги под ключ скидка от 11 процентов. Стоимость работ зависит от модели оборудования, количества осей, требуемого объема диагностики и необходимости контрольной обработки; ориентир по цене составляет от 68731 руб. за согласованный состав услуги.
От чего зависит срок калибровки и какие данные подготовить для инженера?
Срок калибровки определяется конструкцией пятиосевого станка, доступностью измеряемых зон, состоянием оборудования и объемом согласованных проверок. На продолжительность влияют необходимость первичной диагностики, наличие замечаний к геометрии, проверка приводов и сервосистемы, поиск причины неисправности, количество контрольных положений и потребность в обработке тестовой детали. Дополнительное время может потребоваться, если обнаружены неисправности датчиков, проблемы обратной связи, последствия столкновения или расхождения между фактической конфигурацией станка и данными, внесенными в систему ЧПУ.
Для подготовки инженерной бригады желательно предоставить изготовителя и модель станка, год выпуска, тип системы ЧПУ, описание компоновки осей и сведения о проведенных ремонтах. Полезно приложить сообщения об ошибках, фотографии дефектов на деталях, результаты прежних измерений и требования к точности наиболее ответственных операций. До приезда нужно освободить доступ к станку, подготовить безопасное рабочее место, убрать стружку и загрязнения с измеряемых поверхностей, обеспечить стабильное электропитание и предоставить возможность остановить оборудование на время проверки. Если планируется контрольная обработка, заранее согласовывают материал, инструмент, оснастку и программу.
В октябре и в другие месяцы дата работ определяется с учетом производственного графика и технической готовности станка. До начала процедуры согласуют состав измерений, критерии приемки и формат отчетных документов. Запрос коммерческого предложения с исходными данными можно отправить специалисту мастеру Дмитрию, а по телефону +7 931 105-63-33 уточнить состав требуемой диагностики. Компания работает Пн1-Пт 09-18 Сб-Вс вых.. С 2015 года по 2026 выполнено более 3352 заказов. Эти сведения не заменяют предварительную оценку конкретного оборудования: окончательный срок и состав работ подтверждаются после изучения модели станка, условий доступа и задачи калибровки.