Калибровка осей станка в Москве
Калибровка осей станка восстанавливает соответствие между заданными координатами и фактическим перемещением рабочих узлов. Даже небольшая ошибка влияет на размер детали, качество поверхности и повторяемость обработки. Специалисты компании ЮнионикРу выполняют контроль точности осей станка на фрезерном, токарном и другом производственном оборудовании, включая станки с ЧПУ. Работаем в Москве и организуем выезд на предприятие, чтобы провести измерения на месте и оценить поведение оборудования в реальных условиях эксплуатации.
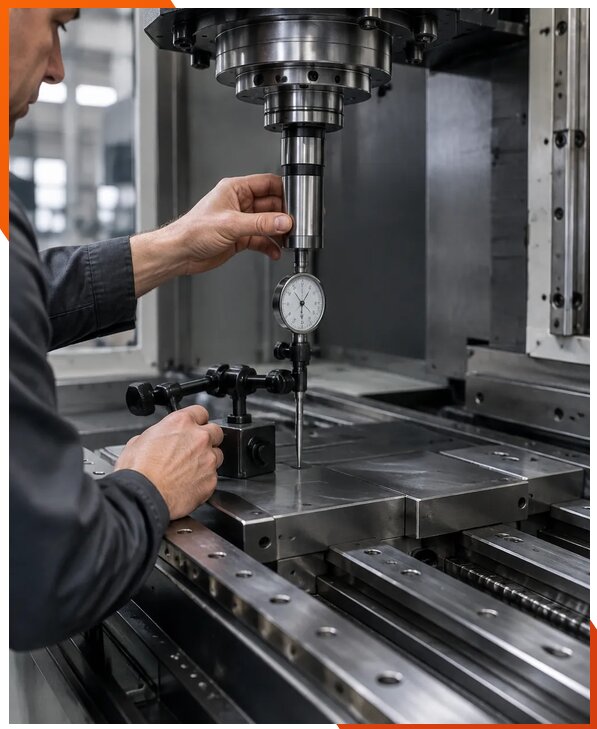
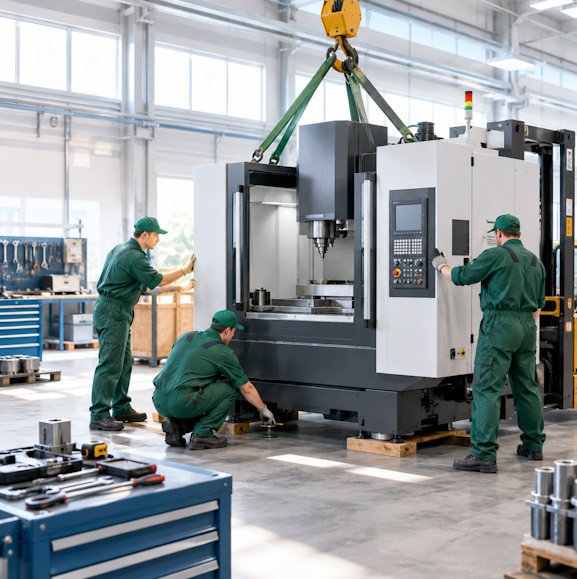
Проверка калибровки осей станка нужна после ремонта, перемещения оборудования, столкновения инструмента, замены приводов или появления систематического брака. Диагностика также помогает выявить постепенный износ, который не всегда заметен оператору. Мы сопоставляем показания системы управления с фактическими перемещениями, проверяем геометрическую точность и оцениваем точность позиционирования на разных участках рабочего хода. По результатам становится понятно, требуется ли корректировка параметров, ремонт узла или более глубокая дефектовка станка.
При настройке и калибровке осей станка учитываем модель оборудования, конструкцию направляющих, тип приводов, условия установки и требования к выпускаемым деталям. Профессиональная калибровка осей станка начинается с согласования задач и подготовки оборудования: станок очищают, прогревают при необходимости и переводят в безопасный режим. Опыт работы каждого нашего специалиста не менее 10 лет. Компания работает с 2014 года, а при заказе услуги под ключ скидка от 10 процентов.
- Проводим комплексную диагностику оборудования и измерение технического состояния основных узлов.
- Проверяем люфт осей, прямолинейность перемещений и перпендикулярность осей.
- Оцениваем повторяемость позиционирования, состояние приводов и механических передач.
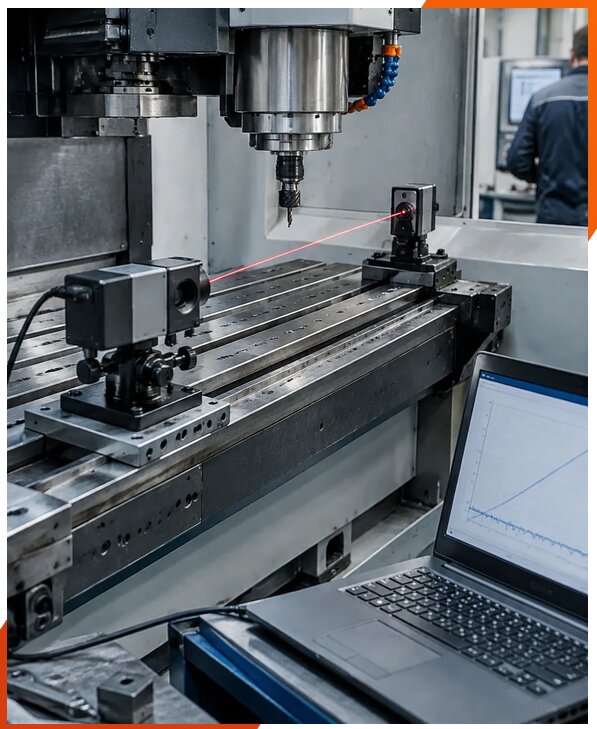
- При необходимости выполняем лазерную калибровку станков с ЧПУ и ballbar тест.
Для измерений применяем поверенные приборы, в том числе лазерный интерферометр. Методика подбирается под задачу: измеряем линейные перемещения, погрешность позиционирования и отклонения при смене направления. Дополнительно анализируем круговую интерполяцию, проверяем ШВП и оцениваем состояние узлов, способных влиять на результат. Если признаки неисправности выходят за рамки настройки, сообщаем об этом до выполнения дополнительных работ. Такой подход помогает отделить ошибку калибровки от механического износа.